
Dans l’industrie de l’emballage et de la logistique, l’optimisation des coûts, du stockage et des processus de production est au cœur des préoccupations.
Les plaques de carton ondulé prédécoupées restent compétitives pour produire de longues séries d’un format unique. Le carton en accordéon – le fanfold – prend l’avantage dès que la diversité des dimensions augmente et que les séries se raccourcissent. Entre les deux, le choix ne se joue donc pas sur le prix au mètre carré, mais sur la structure de votre carnet de commandes. Voici les critères qui font réellement basculer la décision.
Qu’est-ce que le carton ondulé fanfold ?
Le carton ondulé fanfold (ou carton continu plié en accordéon) est une bande ininterrompue de carton ondulé, rainurée et pliée en « Z » à intervalles réguliers sur une palette.
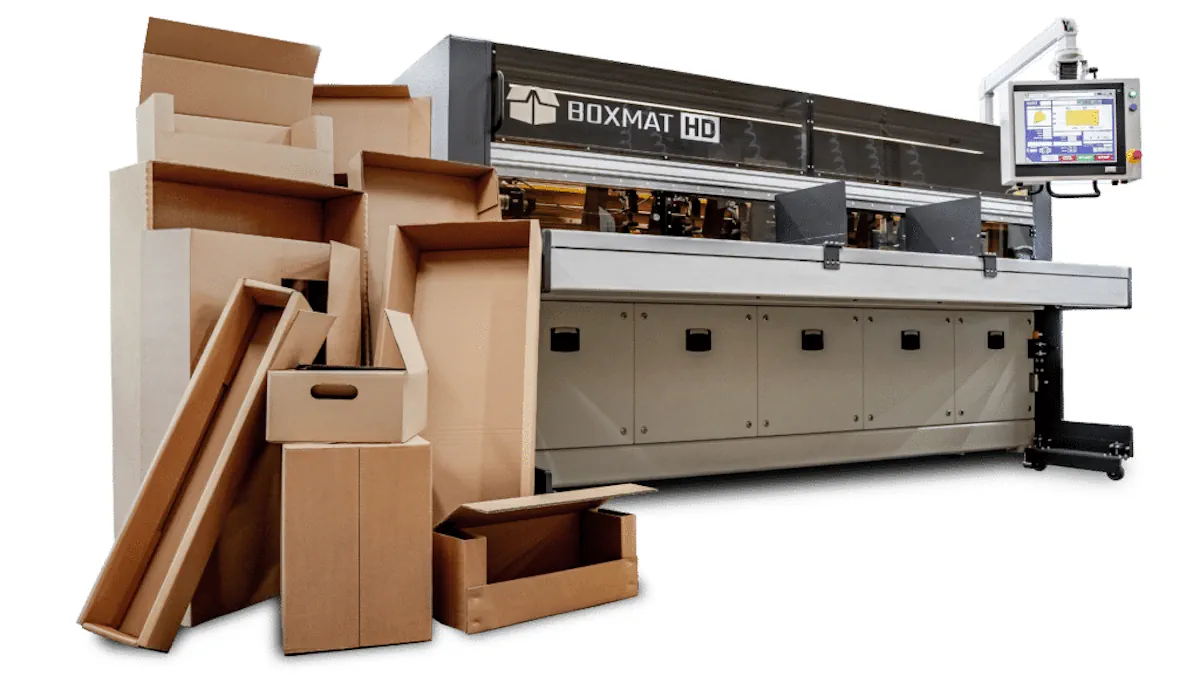
Contrairement aux plaques individuelles livrées à un format fixe, le fanfold se déroule en continu : la machine y prélève exactement la longueur nécessaire et produit des boîtes sur mesure, à la demande, sans repasser par un stock intermédiaire. C’est le matériau idéal pour alimenter une machine carton fanfold entièrement automatisée.
Plaques ou fanfold : le comparatif en un coup d’œil
| Critère | Plaques de carton | Carton ondulé fanfold |
|---|---|---|
| Occupation de l’espace | Stockage de multiples formats de plaques ; emprise au sol importante et croissante avec le nombre de références. | Deux à trois palettes de laizes différentes couvrent l’essentiel des besoins. |
| Génération de chutes | Élevée dès que la boîte produite s’écarte du format standard de la plaque. | Quasi nulle dans le sens de la longueur ; dans le sens de la largeur, elle dépend du bon choix des laizes. |
| Réapprovisionnement machine | Rechargement à chaque changement de format ; temps morts récurrents. | Alimentation continue, très peu d’arrêts machine. |
| Prix du matériau au m² | Légèrement inférieur sur les commandes de masse standardisées. | Coût unitaire parfois supérieur, compensé par la réduction des chutes et du temps opérateur. |
| Souplesse dimensionnelle | Limitée au catalogue de formats stockés. | Longueur libre ; largeur et hauteur contraintes par la laize retenue. |
Taux de chutes et gaspillage de matière
Plaques. Fabriquer une boîte sur mesure à partir d’une plaque standard trop grande génère un reliquat qui part au rebut. Sur un parc de commandes très variable, ce poste devient difficilement maîtrisable.
Fanfold. La machine déroule et coupe exactement la longueur requise : dans cette dimension, la chute est ramenée au strict minimum. Reste la largeur, qui dépend du choix des laizes — d’où l’importance de ne pas travailler avec une seule bobine trop large.
Ce point dépasse aujourd’hui la seule logique économique. Le règlement européen sur les emballages et les déchets d’emballages (PPWR, UE 2025/40), pleinement applicable depuis le 12 août 2026, plafonnera à 50 % le taux de vide des emballages de transport, groupés et d’e-commerce à compter du 1er janvier 2030.
Temps de réglage et cadence de production
Plaques. L’opérateur recharge la machine à chaque changement de série ou de dimension. Sur une journée comportant plusieurs dizaines de références, ces temps morts s’additionnent rapidement.
Fanfold. Grâce à l’approvisionnement continu, l’enchaînement de boîtes de dimensions différentes se fait à la volée, sans interruption de la chaîne. C’est précisément dans les configurations « une commande, un format » que l’écart de cadence se creuse.
Coût de la matière première
Au mètre carré brut, le fanfold affiche souvent un prix légèrement supérieur aux plaques d’entrée de gamme. Le raisonnement pertinent n’est toutefois pas le coût au m² acheté, mais le coût par boîte réellement expédiée – une fois intégrés les chutes, la surface de stockage immobilisée, le temps opérateur et le coût d’expédition lié au surdimensionnement.
À partir de quels volumes le fanfold devient-il rentable ?
Le fanfold se rentabilise sur la variabilité, pas sur le volume absolu d’un seul modèle de boîte. À titre indicatif, le point de bascule se situe généralement lorsque plusieurs de ces conditions sont réunies:
- plus de 8 à 10 références de plaques actives en stock pour couvrir les commandes courantes ;
- au moins 30 % des expéditions qui ne rentrent pas proprement dans un format standard du catalogue ;
- à partir de 150 à 200 colis par jour aux dimensions hétérogènes, seuil à partir duquel le temps opérateur consacré aux changements de format devient significatif ;
- un taux de chute constaté sur plaques dépassant 15 %, mesuré sur une période représentative.
À l’inverse, pour la fabrication en très grande série d’un format unique et stabilisé, l’approvisionnement en plaques prédécoupées reste le choix le plus économique. Le fanfold n’a pas vocation à remplacer la plaque dans tous les cas de figure : il répond à un problème de diversité, pas de volume.
Les secteurs où l’arbitrage penche le plus nettement vers le fanfold sont l’e-commerce sur mesure, la distribution de pièces industrielles et de pièces détachées, l’ameublement, ainsi que les prestataires logistiques (3PL) qui traitent les flux de plusieurs donneurs d’ordres sur une même ligne.
Exigences techniques : alimentation, espace et prise en main
L’intégration du fanfold suppose quelques prérequis sur la ligne de production :
- Un alimenteur adapté. Il guide le carton continu vers la machine sans coincement ni déchirure, et conditionne directement la stabilité de la cadence.
- Un agencement d’espace cohérent. Un emplacement dégagé derrière ou à côté de la machine est nécessaire pour positionner les palettes, idéalement avec un chargeur multi-palettes afin d’enchaîner les bobines sans arrêt de production.
- Un pilotage accessible. La machine doit permettre d’ajuster instantanément coupes et rainages en fonction du flux d’ordres de fabrication, sans intervention technique spécialisée.
Les erreurs typiques lors de la mise en œuvre
Mal dimensionner les laizes. Travailler avec une seule laize, trop large, revient à déplacer le gaspillage de la longueur vers la largeur. Combiner deux ou trois laizes couvre la majorité des configurations tout en maîtrisant la chute latérale.
Sous-estimer la formation des opérateurs. Les machines modernes sont largement automatisées, mais la gestion des stocks de carton continu et le choix de la laize pour chaque commande relèvent d’une organisation logistique qui s’apprend.
Raisonner sur le prix d’achat au m². C’est l’erreur d’arbitrage la plus fréquente : elle conduit à comparer deux modes d’approvisionnement sur le seul poste où la plaque est structurellement avantagée.
À propos de Boxmat
Réussir la transition vers la fabrication de caisses à la demande suppose de s’appuyer sur un partenaire technologique expérimenté.
Conçues et fabriquées par Zemat Technology Group sur son site de production de Łódź, en Pologne, les solutions de la gamme Boxmat s’appuient sur plus de 65 ans d’expertise en ingénierie de machines industrielles. La marque accompagne les acteurs de la logistique, du packaging et de l’industrie dans l’optimisation de leurs processus d’emballage, avec des équipements automatisés et adaptés aux contraintes de l’Industrie 4.0. Plus d’informations sur le site web : https://boxmat.tech/fr/